English
 Deutsch
 عربى
Contenido
- 1 ¿De qué está hecho el compuesto para pulir?
- 2 El abrasivo fija el techo del acabado.
- 3 Barras, pastas y líquidos: misma química, diferente entrega
- 4 Los códigos de color son una convención, no un estándar
- 5 Compuesto para frotar, compuesto para pulir y abrillantador
- 6 Emparejar el compuesto con el metal y la operación
- 7 Ejecutar el compuesto correctamente
- 8 Qué confirmar antes de comprar
Un mango de acero inoxidable deja la lijadora de banda con un patrón de rayado uniforme de grano 400, y la siguiente estación tiene una tarea: convertir esa neblina en un espejo sin redondear los bordes. Ese trabajo pertenece al compuesto de pulido, y la razón por la que dos barras que parecen idénticas pueden comportarse de manera completamente diferente se debe a lo que hay dentro de ellas.
Entonces, ¿qué es el compuesto de pulido? Es un medio abrasivo formulado, suministrado como barra, pasta o líquido, que se carga sobre una rueda pulidora giratoria o una almohadilla de espuma para eliminar el material a un ritmo controlado hasta que la superficie alcance el acabado requerido. Se corta. Ningún protegido. Cualquier brillo que deje es el resultado de rayos que se hicieron lo suficientemente pequeños como para dejar de dispersar la luz, no de una capa encima.
Tres componentes deciden cómo se comporta un compuesto: el abrasivo que corta, el aglutinante que lo retiene y lo libera, y el portador que maneja el calor y el polvo. Todo lo demás en la etiqueta, incluido el color, el precio y la marca, es secundario respecto de esos tres.
¿De qué está hecho el compuesto para pulir?
Casi todos los compuestos del mercado, desde una barra verde para acero inoxidable hasta un líquido para una capa transparente para automóviles, se basan en la misma estructura de tres partes.
- abrasivo - las partículas duras que hacen el corte. Las familias más comunes son el óxido de aluminio, el carburo de silicio, el óxido de cromo, el óxido de hierro (colorete), el óxido de cerio y el diamante.
- alfombra — la matriz cerosa o grasa, generalmente ácido esteárico, sebo, parafina o glicerina. Mantiene unido el abrasivo y lo libera a medida que aumenta el calor de fricción.
- transportista — aceites, agua o disolventes que reducen la temperatura de trabajo, eliminan las virutas y controlan el polvo.
La proporción importa más que la lista de ingredientes. El veinte por ciento de alúmina gruesa en un aglutinante esteárico duro se comporta como una barra de corte. La misma alúmina al cinco por ciento en un aglutinante de sebo blando se comporta como un compuesto colorante. Es por eso que dos barras vendidas con el mismo nombre de color pueden estar separadas por un paso de acabado completo en el corte.
El abrasivo fija el techo del acabado.
La elección abrasiva hace dos trabajos a la vez. Establece la tasa de corte y establece el acabado más fino que el compuesto puede dejar. Los granos duros y resistentes cortan rápidamente los metales duros, pero siguen rayando a medida que se desgastan. Los granos friables se fracturan y se vuelven opacos, puliendo sus propias huellas.
| abrasivo | Perfil de dureza | sustrato típico | nota practica |
|---|---|---|---|
| Óxido de aluminio | Duro, duro | Acero al carbono, inoxidable, metales en general. | Deja una huella profunda si pasas su etapa. |
| Carburo de silicio | Muy duro, quebradizo. | Hierro fundido, metales no ferrosos. | Corte rápido; Los grados calcinados funcionan a menor temperatura. |
| óxido de cromo | Bien, duro | acero inoxidable, cromo duro. | corte lento; necesita una rueda limpia y dedicada |
| Óxido de hierro (colorete) | fino, suave | Oro, plata, latón, cobre. | Tasa de corte baja; principalmente un paso de coloración |
| diamante | mas dificil | Carburo, cerámica, acero para herramientas endurecido. | Alto costo; la contaminación arruina la repetibilidad |
Barras, pastas y líquidos: misma química, diferente entrega
Las barras sólidas se presionan contra una rueca y un banco de trajes y se pulen automáticamente, donde el aglutinante tiene que derretirse al contacto. Las pastas y cremas se aplican a mano o con almohadillas de baja velocidad, lo que las hace prácticas para áreas pequeñas, trabajos de reparación y piezas contorneadas. Los líquidos se dosifican mediante bomba o barra rociadora en líneas automatizadas, donde un volumen fijo por pieza importa más que la conveniencia.
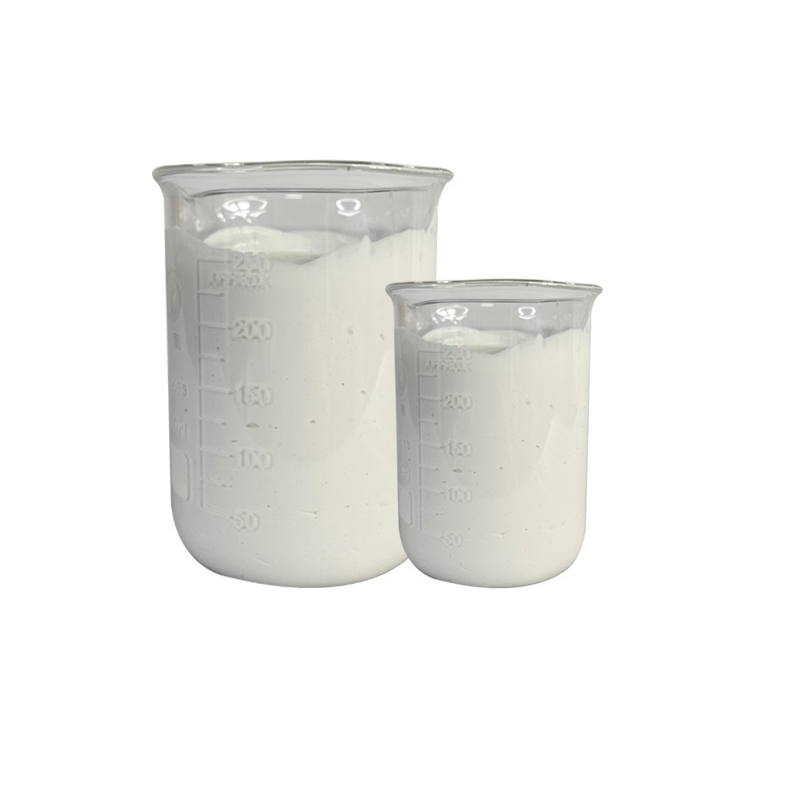
Cuando el tiempo del ciclo y la repetibilidad son parte de las especificaciones, un líquido dosificado suele ser la opción práctica.
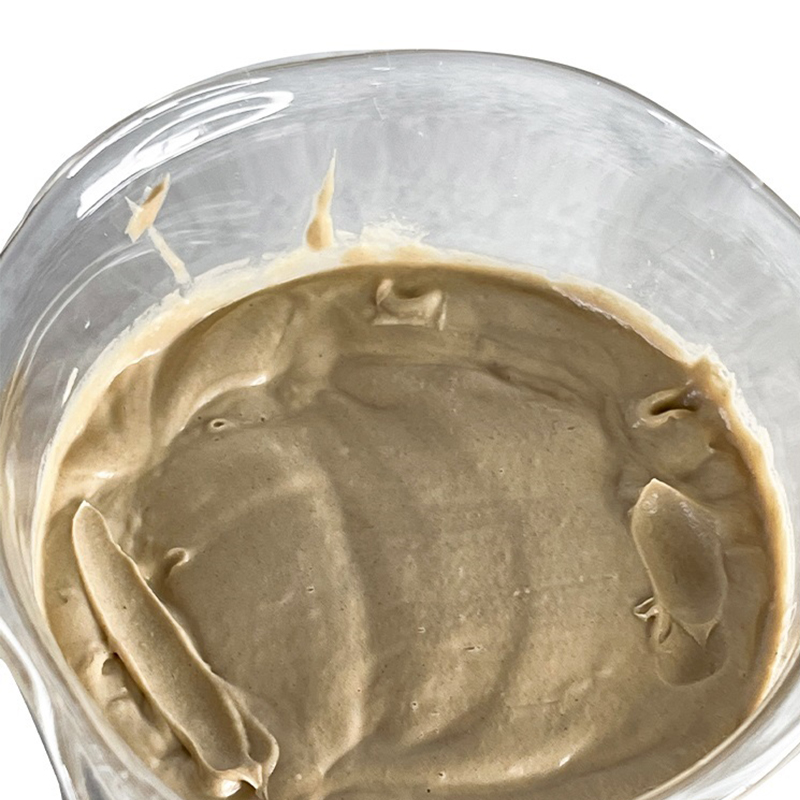 Compuesto de pulido líquido personalizado para metales, joyas y plástico. Una opción de líquido dosificado cuando los tiempos de ciclo repetibles son importantes, que ofrece una acción abrasiva fina para eliminar óxidos, manchas y rayones finos mientras produce un brillo uniforme. Ver producto →
Los códigos de color son una convención, no un estándar
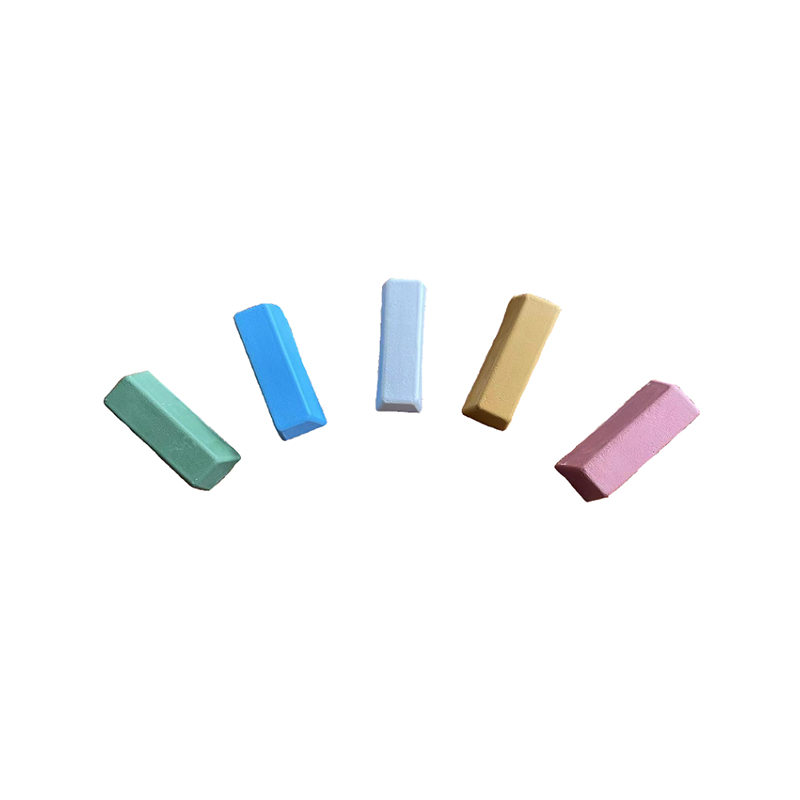
Rojo, blanco, verde, amarillo, negro: el color de una barra es una taquigrafía del taller y solo es confiable dentro del catálogo de un proveedor. No existe una tabla de colores ISO para el compuesto de pulido. Como guía aproximada: el negro suele ser el más grueso, el rojo cubre el corte y la coloración de medios a finos, el blanco se encuentra en el extremo limpio y fino, el verde normalmente indica óxido de cromo para acero duro e inoxidable, y el amarillo suele ser un grado de aluminio o de uso general.
El riesgo aparece durante la sustitución. Si vuelve a pedir "verde" a un nuevo proveedor sin comprobar el tipo de abrasivo y el tamaño de las partículas, puede llegar una barra de coloración fina como barra de corte. El taller descubre cuando las piezas salen de la rueda con un patrón de rayado más profundo o una neblina que no desaparece sin importar cuánto tiempo trabaje el operador.
La solución es sencilla: compre las especificaciones, no el color. Pregunte por la familia de abrasivos, el tamaño nominal de partícula en micras, el tipo de aglutinante y la rueda para la que fue formulado el compuesto.
El óxido de cromo verde sigue siendo uno de los grados más utilizados en trabajos de acero inoxidable y es un punto de partida sensato cuando una línea está instalando una nueva celda de acabado.
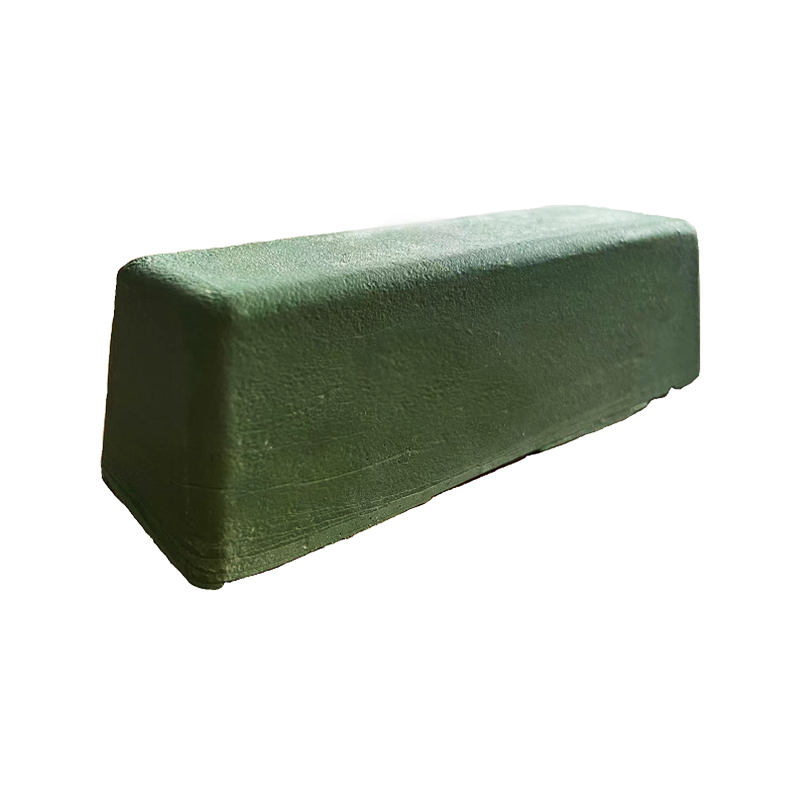 Compuesto pulidor de óxido de cromo verde para acero inoxidable. Un punto de partida práctico para el acabado de acero inoxidable, esta cera de óxido de cromo elimina rayos menores y aporta brillo similar a un espejo a piezas metálicas decorativas y de precisión. Ver producto →
Compuesto para frotar, compuesto para pulir y abrillantador
El acabado de metales utiliza estos términos de manera vaga. El acabado automotriz los separa por corte, lo cual es una disciplina útil para cualquier taller.
| etapa | Nivel de corte | eliminar | rol tipico |
|---|---|---|---|
| Compuesto para frotar | agresivo | 800 a 1500 marcas de grano | Primer paso después de lijar o soldar |
| compuesto de pulido | moderado | 1.500 a 2.500 marcas de grano | Paso medio; géneros de claridad |
| Pulido de acabado | mínimo | Haze y grano 2500 y más fino | Brillo final casi sin eliminación de material |
Una regla se aplica en todas las líneas de productos: nunca comience un paso más horrible que el patrón de rayado que está tratando de eliminar, o el siguiente paso existe solo para borrar las marcas que acaba de hacer.
Emparejar el compuesto con el metal y la operación
El sustrato reduce la elección más rápida que cualquier otro factor, porque la dureza y la sensibilidad al calor cambian lo que deben hacer el abrasivo y el aglutinante.
Acero inoxidable
Óxido de cromo verde o alúmina fina en un disco de sisal para la etapa de corte, luego un disco de tela suave para darle color. El control del calor es fundamental porque el acero inoxidable se decolora mucho antes de quemarse visiblemente.
Aluminio
Más suave y gomoso. Un aglutinante más suave y una rueda dedicada al aluminio evitan la contaminación del hierro, que luego se manifiesta como manchas de óxido. Las ruedas de tela endurecida amarillas son una combinación común.
Cobre, latón y metales preciosos
Colorete o un fino compuesto blanco a baja velocidad y ligera presión. Los discos de algodón son estándar en el trabajo de joyería y nuestros. pulido de joyas La página cubre la secuencia de piezas de metales preciosos.
Para trabajar en acero a nivel de espejo, la secuencia habitual es una rueda de sisal con una barra de corte seguida de una rueda de tela con una barra de colorante. La mecánica de esa progresión se explica en nuestra guía para acabado espejo con ruedas pulidoras .
 Compuesto para pulido de metales para restauración de óxido, rayones y brillo. Para trabajos en metal a nivel de espejo, este compuesto elimina el óxido, el óxido y los rayones menores mientras forma una capa protectora que ayuda a retrasar la oxidación, la corrosión y la nueva oxidación. Ver producto →
Ejecutar el compuesto correctamente
La mayoría de los problemas de acabado se remontan a cómo se aplica un compuesto y no al compuesto en sí.
- Dedique una rueda a un compuesto. La contaminación cruzada entre una barra de corte y una barra de coloración es la razón más común por la que un acabado nunca se aclara por completo.
- Cargue durante dos o tres segundos a baja velocidad. Una rueda sobrecargada se obstruye, atrapa el calor y corta menos que una cargada correctamente.
- Corre a la velocidad que espera el encuadernador. Los aglutinantes duros necesitan velocidad superficial para liberar el abrasivo; Los aglutinantes blandos se descomponen rápidamente a alta velocidad y dejan de funcionar.
- Mantenga una presión ligera. La presión aumenta la temperatura más rápido de lo que aumenta la velocidad de corte, y el calor es lo que distorsiona los bordes y deja las capas delgadas.
- Pruebe un cupón de la misma aleación y tratamiento térmico antes de ejecutar las piezas de producción.
Qué confirmar antes de comprar
Un compuesto es un consumible específico, no un artículo básico, y las preguntas son las mismas ya sea que el pedido sea una barra o una paleta.
- Familia de abrasivos y tamaño nominal de partículas en micras, no una palabra vaga como "fino".
- Tipo de ligante y dureza, especialmente en líneas automáticas con tiempo de ciclo fijo.
- Detalles de forma y embalaje: peso de la barra, viscosidad del líquido y compatibilidad de la bomba.
- Control de lotes. ¿Se verifica la distribución del tamaño de las partículas por lote y cuántas derivaciones se permiten?
- Vida útil, temperatura de almacenamiento y hoja de datos de seguridad actualizada.
Si se eliminan los nombres de los colores y el marketing, la respuesta a qué es el compuesto de pulido se queda corto: un sistema abrasivo controlado con tres variables que deciden el resultado. El abrasivo determina lo que el compuesto puede cortar y qué tan fino puede terminar. El aglutinante determina la rapidez con la que se libera el abrasivo sobre el trabajo. El transportista determina qué tan manejable es el proceso en la rueda.
Haga esos coincidir tres con el sustrato, la rueda y el patrón de rayado frente a usted, y el acabado seguirá de manera predecible de una parte a otra. Si se equivocan, ninguna cantidad adicional de presión, velocidad o tiempo en la rueda recuperará la superficie.