English
 Deutsch
 عربى

Fábrica de Materiales de Pulido
Acerca de
Ningbo Henghua Tecnología de Tratamiento de Superficies Metálicas Co., Ltd.
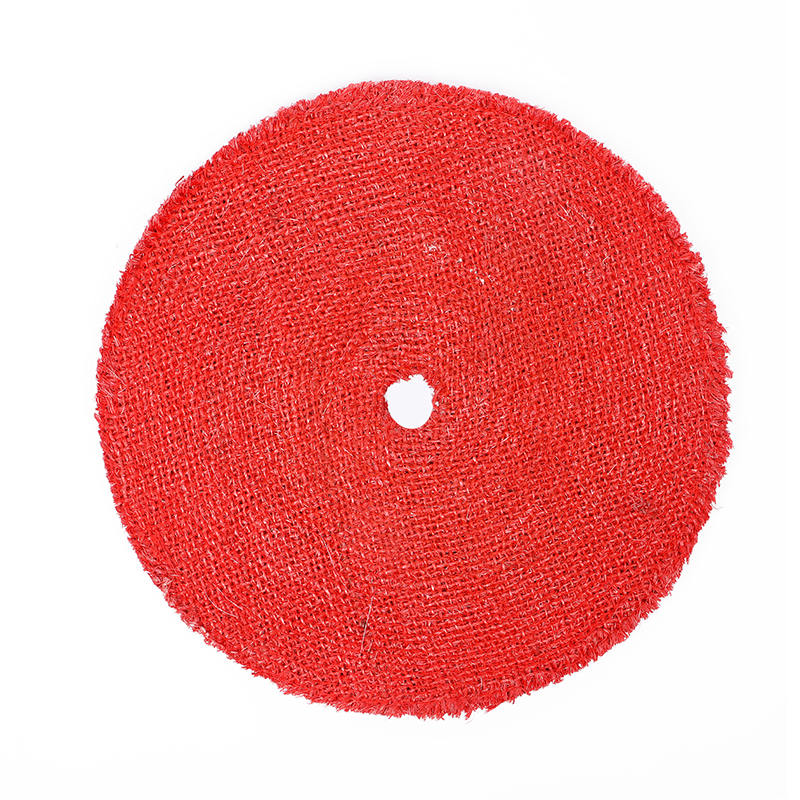
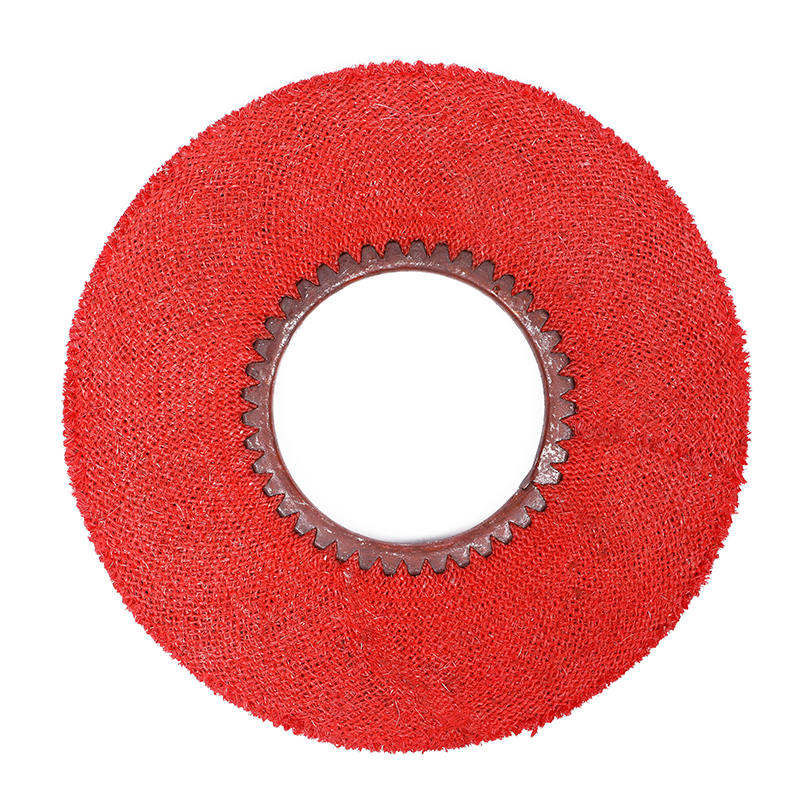
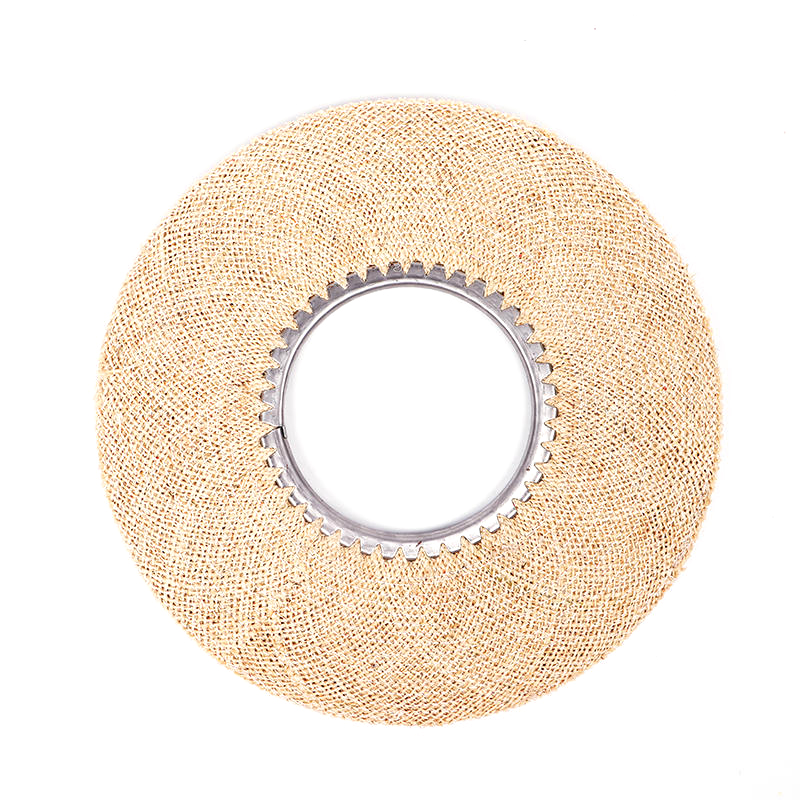
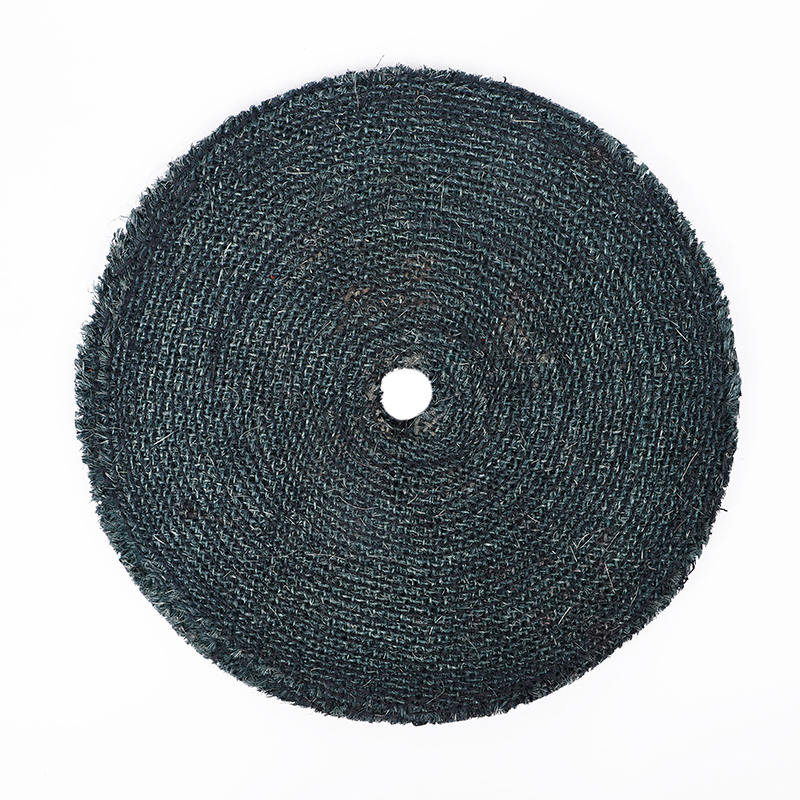
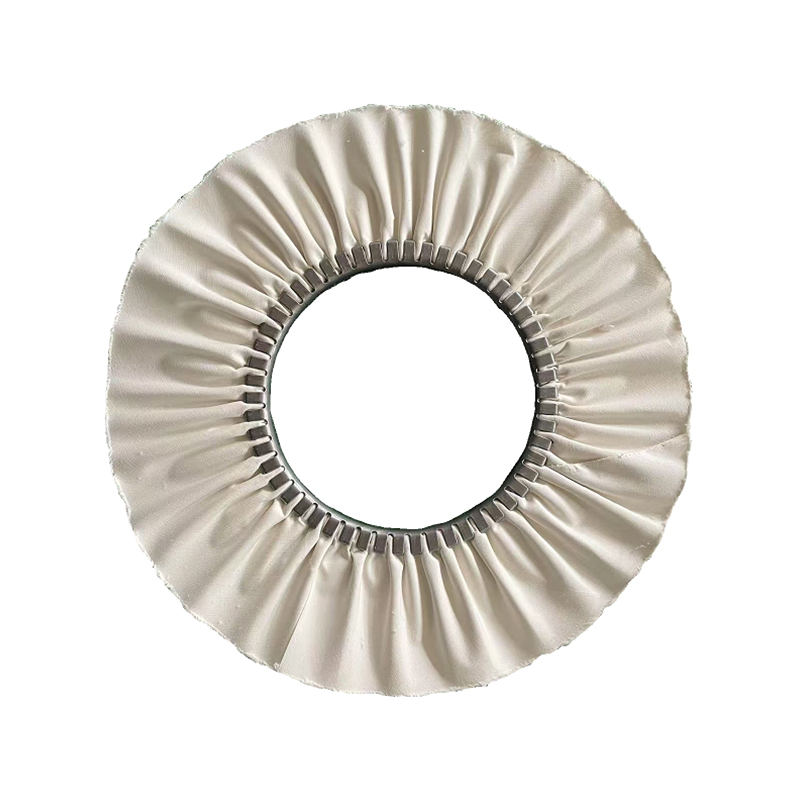
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. está ubicada en Dongjiaqiao, Jishigang, distrito de Haishu, ciudad de Ningbo Bo, provincia de Zhejiang, China. Como una empresa china rueda de pulir, pasta de pulir y fábrica de materiales de pulido, Henghua Metal Surface Treatment Technology Co., Ltd. ofrece diversos materiales de pulido personalizados. La empresa fue fundada en 2016, con una superficie de planta de 3500 metros cuadrados, más de 10 conjuntos de equipos avanzados de producción de ruedas de tela, 2 líneas de enlatado totalmente automáticas, y puede personalizar la producción de ruedas de tela de viento de diversos tipos y tamaños. Rueda Ma, cera de pulir, rueda chiye, pasta de pulir para metal y otros productos, los clientes están en toda América del Sur, Estados Unidos, Europa, Medio Oriente, etc. En los últimos años, la empresa ha innovado continuamente para mejorar la eficiencia del trabajo de los materiales de pulido, y ha ganado el reconocimiento de los clientes. ¡Invitamos a los clientes que lo necesiten a llamar para negociar la cooperación!
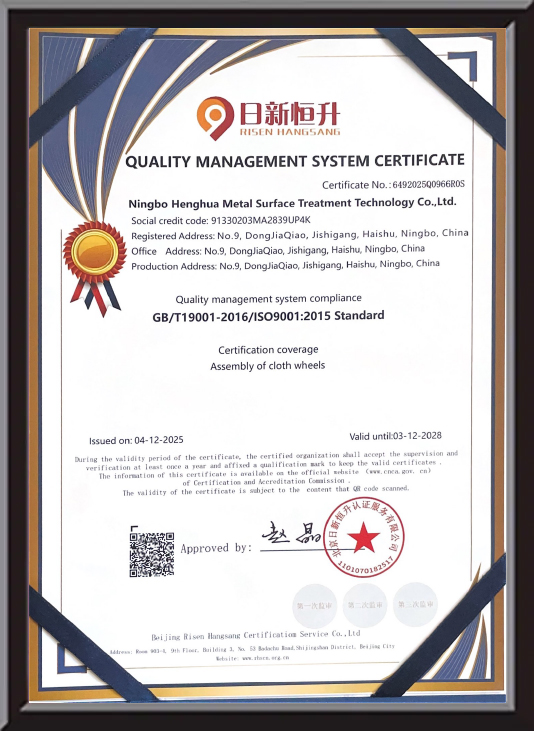
Certificado de honor
Comentarios del mensaje
Productos Conocimientos del sector
A rueda de pulido es la herramienta principal en cualquier proceso de acabado de superficies metálicas, pero su rendimiento depende completamente del compuesto de pulido emparejado con él y la selección más amplia de materiales de pulido coincide con la pieza de trabajo y el objetivo de acabado. Juntos, estos tres elementos forman un sistema completo que determina si la superficie final cumple con las especificaciones ópticas, funcionales o decorativas. Esta página cubre cómo funciona cada componente, las ventajas de un sistema de pulido bien combinado y las respuestas a las preguntas más comunes de los compradores e ingenieros de fabricación.
Cómo funciona una rueda de pulido
Una rueda de pulido funciona girando a alta velocidad mientras su superficie (generalmente tela, sisal, fieltro o fibra compuesta) transporta un compuesto de pulido abrasivo contra la pieza de trabajo. Las partículas abrasivas del compuesto realizan un microcorte: eliminan las irregularidades microscópicas de la superficie dejadas por el esmerilado o el mecanizado, reduciendo progresivamente la rugosidad de la superficie (valor Ra) hasta conseguir el acabado objetivo.
El proceso normalmente se ejecuta en dos o tres etapas. un compuesto de corte en una rueda de sisal o cosida en espiral, se eliminan primero los rayones más gruesos; un compuesto de acabado con una rueda de tela más suave luego refina la superficie hasta obtener un acabado de espejo o satinado. La dureza de la rueda, la velocidad de rotación (normalmente entre 1200 y 3600 RPM dependiendo del material) y el grado abrasivo compuesto se calibran juntos para que coincidan con la especificación Ra objetivo para cada sustrato.
Ventajas clave de un sistema de materiales de pulido combinados
- Calidad constante del acabado superficial: Combinar el tipo correcto de rueda de pulido con un compuesto formulado específicamente reduce la variación de Ra entre lotes, lo cual es fundamental para herrajes decorativos, instrumentos médicos y componentes en contacto con alimentos.
- Pasos de procesamiento reducidos: Un sistema de material de pulido bien combinado puede consolidar tres etapas de pulido en dos pasadas de pulido, lo que reduce el tiempo del ciclo hasta en un 30 % en líneas de producción de gran volumen.
- Menor costo de consumibles por pieza: La combinación correcta del compuesto con la rueda previene el desgaste prematuro de la rueda y el desperdicio de compuesto, lo que extiende la vida útil de la rueda y reduce el costo por pieza pulida.
- Formulaciones ambientalmente compatibles: Los compuestos de pulido modernos diseñados para aplicaciones solubles en agua o con bajo contenido de COV reducen la contaminación del aire en los talleres y cumplen con los estándares ambientales del mercado de exportación.
Tipos de ruedas de pulido y sus aplicaciones
Seleccionar la construcción de rueda adecuada es la primera decisión en cualquier especificación de materiales de pulido. La siguiente tabla resume los tipos de ruedas más comunes y sus casos de uso recomendados.
| Tipo de rueda | Materiales | Mejor aplicación | Grado compuesto típico |
|---|---|---|---|
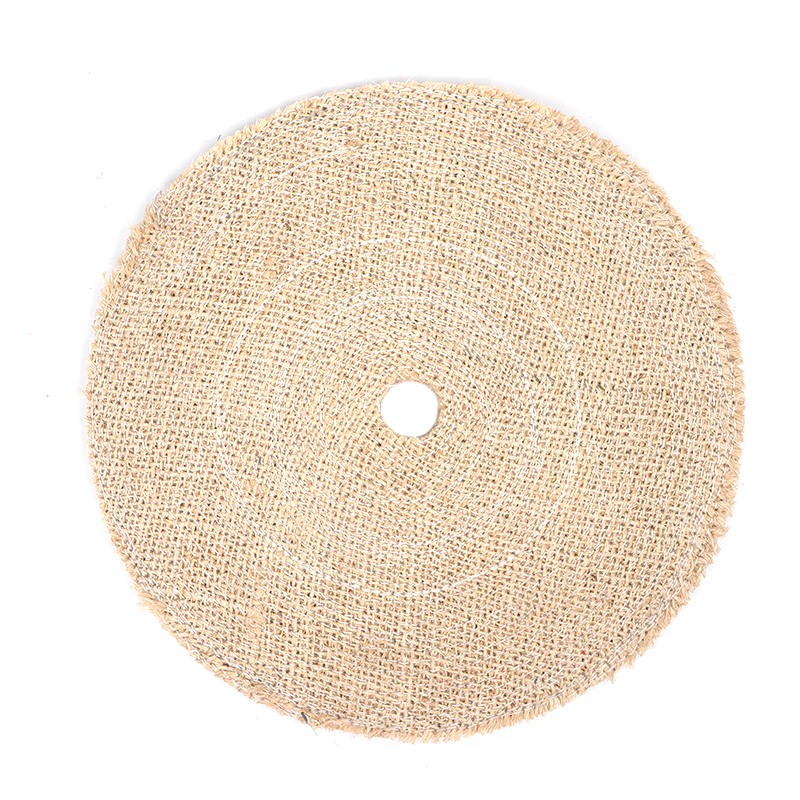
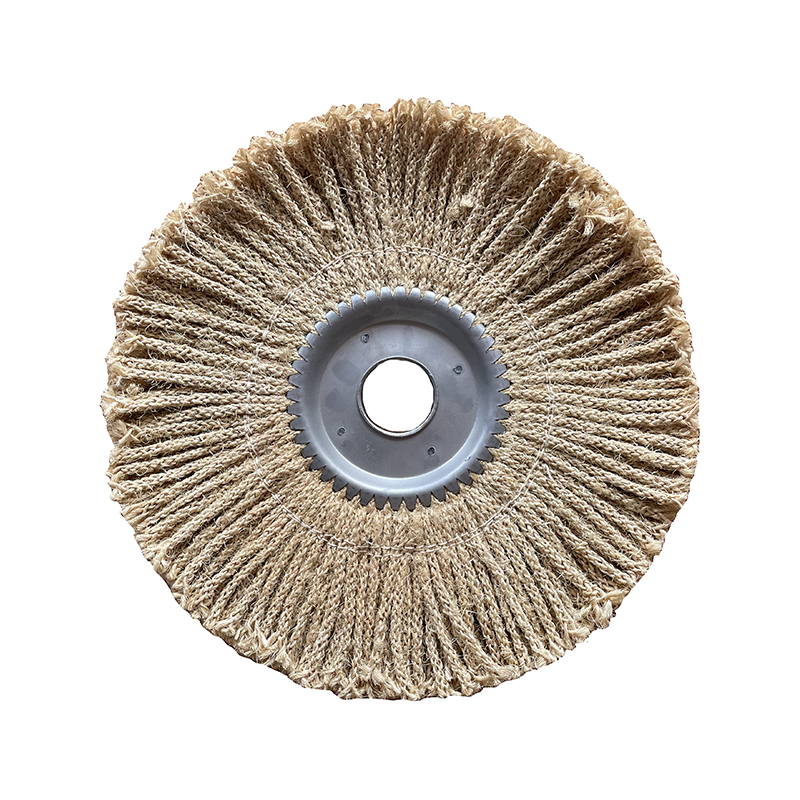
| Rueda de sisal | Fibra de sisal natural | Corte pesado en acero, piezas fundidas de hierro. | Compuesto de corte grueso/medio |
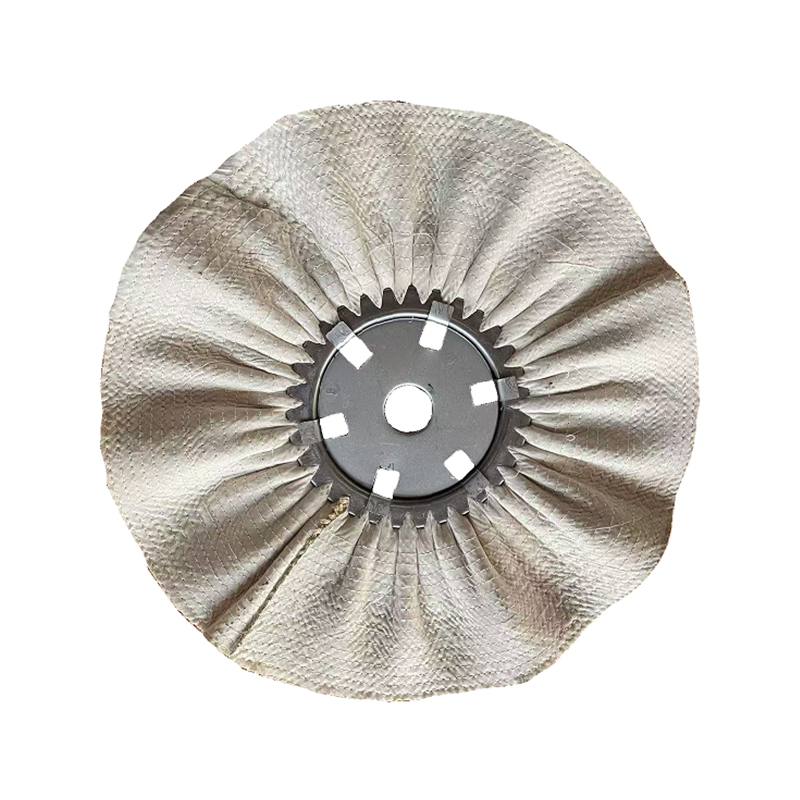
| Tela cosida en espiral. | Muselina de algodón, capas cosidas. | Corte intermedio en latón, aluminio. | Compuesto de corte medio |
| Paño suelto | Algodón suave, construcción holgada. | Pulido de color final, acabado espejo. | Acabado fino/compuesto de color. |
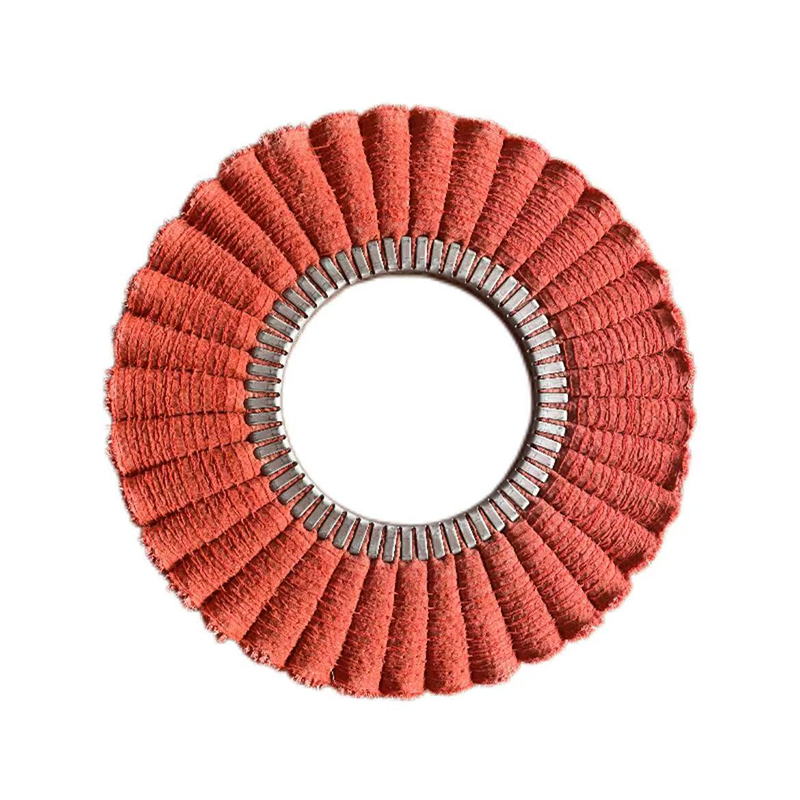
| Rueda de fieltro | Fieltro de lana comprimido | Superficies ópticas, piezas planas de precisión. | Compuesto de pulido ultrafino |
Formulación y selección de compuestos de pulido
Un compuesto de pulido consta de partículas abrasivas (normalmente óxido de aluminio, óxido de cromo o carburo de silicio), un aglutinante (grasa, cera o base soluble en agua) y aditivos de rendimiento que controlan la generación de calor y la lubricación de la superficie durante el corte. El tamaño de las partículas abrasivas, medido en micras, determina directamente el nivel de eliminación de rayones de la superficie y el valor Ra final alcanzable.
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd., establecida en 2016, se dedica a la investigación, el desarrollo y la innovación de compuestos de pulido y materiales de pulido relacionados diseñados para la industria manufacturera global. A través de una inversión continua en el proceso, incluida la introducción de líneas de producción de enlatados totalmente automáticas en 2020, la empresa garantiza la consistencia del abrasivo entre lotes, lo que reduce directamente la variación del acabado de la superficie en líneas de producción de gran volumen.
Para la coincidencia de sustratos, la regla general es: Los metales más duros requieren abrasivos más duros a velocidades más bajas. , mientras que los metales blandos no ferrosos (aluminio, latón, cobre) funcionan mejor con grados abrasivos más blandos a velocidad moderada para evitar la acumulación de material en la superficie de la rueda.
Preguntas frecuentes
P1: ¿Puedo usar el mismo? compuesto de pulido en diferentes metales?
No de manera confiable. Cada sustrato metálico tiene una dureza y sensibilidad térmica diferente. Un compuesto formulado para acero inoxidable contiene partículas abrasivas más duras que pueden rayar el aluminio blando y dejar residuos en los poros del latón. Para líneas de producción de materiales mixtos, utilice compuestos específicos para sustratos y dedique ruedas de pulido independientes a cada material para evitar la contaminación cruzada.
P2: ¿Cómo sé cuándo es necesario reemplazar una rueda de pulido?
Los indicadores clave incluyen: velocidad de corte reducida (tiempo de ciclo más largo para el mismo objetivo de Ra), acristalamiento visible de la superficie de la rueda donde el compuesto ya no se carga adecuadamente, acabado superficial desigual en la pieza de trabajo o reducción medible del diámetro de la rueda más allá del 20 % del tamaño original. Las ruedas vidriadas a veces se pueden restaurar rastrillando la superficie con un rectificador de ruedas, pero las ruedas muy desgastadas deben reemplazarse en lugar de rectificarse repetidamente.
P3: ¿Cuál es la diferencia entre un compuesto de corte y un compuesto de acabado?
A compuesto de corte Contiene partículas abrasivas más gruesas (normalmente de 20 a 80 micrones) diseñadas para eliminar rayones, marcas de mecanizado y oxidación rápidamente. un compuesto de acabado (también llamado compuesto de color o pulido) utiliza partículas mucho más finas (menos de 10 micrones) para refinar la superficie dejada por la etapa de corte hasta obtener un acabado de espejo o de alto brillo. Usar solo un compuesto de acabado en una superficie muy rayada no producirá un resultado espejo; no se puede omitir la etapa de corte.
P4: ¿Los compuestos de pulido solubles en agua son adecuados para líneas de producción automatizadas?
Sí, y son cada vez más preferidos para líneas automatizadas debido a que la limpieza de las piezas es más sencilla, sus menores emisiones de VOC y su compatibilidad con los sistemas de limpieza post-proceso a base de agua. La desventaja es que la vida útil del compuesto en la rueda es ligeramente más corta en comparación con las formulaciones a base de cera en ambientes de baja humedad. Para el pulido automatizado de gran volumen, se recomiendan compuestos de pulido solubles en agua con aditivos inhibidores de la corrosión para evitar la oxidación instantánea en sustratos ferrosos entre las etapas de procesamiento y lavado.
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. se ha especializado en la investigación, desarrollo y producción de ruedas de tela para pulir, cera de pulir, ruedas de pulir líquidas y pasta de pulir para metales.
Clasificación
Información de contacto
-
[email protected]
[email protected]
[email protected] -
+86-13777066809
+86-574-88187397 - No.9, Xiaodongjiaqiao, Jishigang Town, Haishu District, Ningbo City, Zhejiang Province, China
Mantente en contacto
Derechos de autor © Ningbo Henghua Tecnología de Tratamiento de Superficies Metálicas Co., Ltd. Rueda de pulir personalizada Fábrica de compuestos para pulir Todos los derechos reservados.