English
 Deutsch
 عربى
Contenido
- 1 Por qué el aluminio se pule de manera diferente que el acero inoxidable
- 2 Elegir el color de pulido: cortar, mezclar y luego colorear
- 3 Emparejamiento compuesto: cortar primero, luego colorear
- 4 Diámetro de rueda, RPM y velocidad superficial
- 5 Paso a paso: del grano 320 al espejo
- 6 Errores comunes y lo que cuestan
- 7 Cuándo incorporar a su proveedor al proceso
Si una pieza de aluminio se desprende de la rueda pulidora con un aspecto gris, manchada o cubierta de finas rayas negras, el compuesto casi nunca es el verdadero problema. Las causas habituales son demasiada velocidad de la rueda, un paso de pulido que se omitió o un pulido que se utilizó por última vez en acero inoxidable. El aluminio es más suave y pegajoso de lo que la mayoría de los talleres esperan, y una rueda pulidora refleja ambas propiedades directamente hacia usted.
La respuesta corta, antes del razonamiento: lije en húmedo hasta obtener un grano de 320 a 400, siga con 800 y 1500, corte con una rueda de sisal o de tela endurecida y un compuesto rojo, luego termine con una rueda de tela suave y un compuesto blanco. Mantenga el borde de la rueda a aproximadamente 3100 a 3600 pies de superficie por minuto para cortar, luego baje a alrededor de 2400 a 2600 SFPM para la última pasada.
Todo lo que aparece a continuación explica lo que eso significa en el taller: qué rueda colocar, cuánta cera cargar, qué velocidad del husillo se adapta a un diámetro determinado y dónde se ubica el costo oculto cuando una tirada es de 300 piezas en lugar de tres.
Por qué el aluminio se pule de manera diferente que el acero inoxidable
El aluminio puro suele tener entre 20 y 35 HV, mientras que el acero inoxidable 304 ronda los 200 HV. Eso es aproximadamente un orden de magnitud, y significa que el aluminio corta más profundamente y más rápido en el momento en que el abrasivo lo toca.
El aluminio también mueve el calor rápidamente, pero no de manera uniforme. Un panel delgado puede sentirse frío en la mano mientras el punto de contacto debajo de la rueda ya está lo suficientemente caliente como para volver a fundir el compuesto y presionar el aluminio contra las fibras de la tela. Esos rastros negros que parecen borrarse y luego regresar suelen ser metal incrustado, no cera seca.
El tercer factor es el óxido. El aluminio desnudo forma una nueva capa de óxido en cuestión de minutos, y esa película natural es más dura y opaca que el metal que se encuentra debajo. Una parte que se deja durante la noche se ve borrosa incluso cuando la superficie debajo de ella está bien, y presiona más para perseguir esa neblina es exactamente como se arruina el buen trabajo.
- Utilice abrasivos más finos y una presión más ligera, y nunca se salte un paso de arena.
- Utilice velocidades de rueda más bajas que las de acero, porque el aluminio se quema en segundos.
- Mantenga las ruedas de aluminio separadas: las virutas de acero atrapadas en una rueda de tela perforan profundamente el aluminio.
Elegir el color de pulido: cortar, mezclar y luego colorear
Corte basto: sisal y tela endurecida.
Después de grano 1500, el primer trabajo de la rueda es eliminar las marcas de lijado sin quemar la pieza. El sisal corta más fuerte y resiste mejor el calor porque la fibra en sí es rígida; una rueda de tela amarilla endurecida clasificada para aluminio se encuentra en el medio, intercambiando algo de mordida por un corte más limpio que deja menos remolinos profundos.
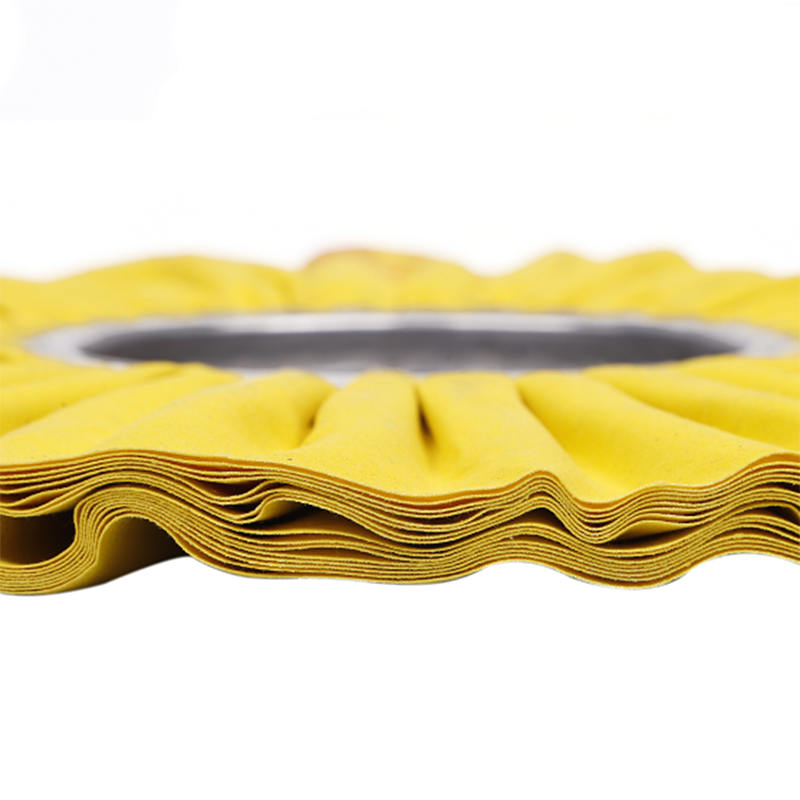 Rueda de tela endurecida amarilla para aluminio Rueda de tela endurecida amarilla para aluminio es una herramienta de pulido diseñada específicamente para aleaciones de aluminio y metales ligeros. Fabricado con tela endurecida de alta resistencia al desgaste... Ver producto →
Un detalle que vale la pena tener en cuenta: una rueda nueva tiene una siesta que tarda aproximadamente diez minutos en asentarse. O divídalo como chatarra o acepta que las primeras piezas sean reelaboradas.
Combinación: ruedas de viento planas plegadas y estándar
Una vez realizado el corte, lo que queda en la superficie es poco profundo y disperso. Esta etapa consiste en aumentar el brillo, no en eliminar más material. Las ruedas de tela plegadas tienen capas, por lo que permanecen un poco más rígidas; Las ruedas planas estándar diseñadas para aluminio tienden a ser más suaves y tolerantes, lo que evita que presionen puntos planos en la pieza. Este es el paso donde se pierden la mayoría de los acabados de los espejos.
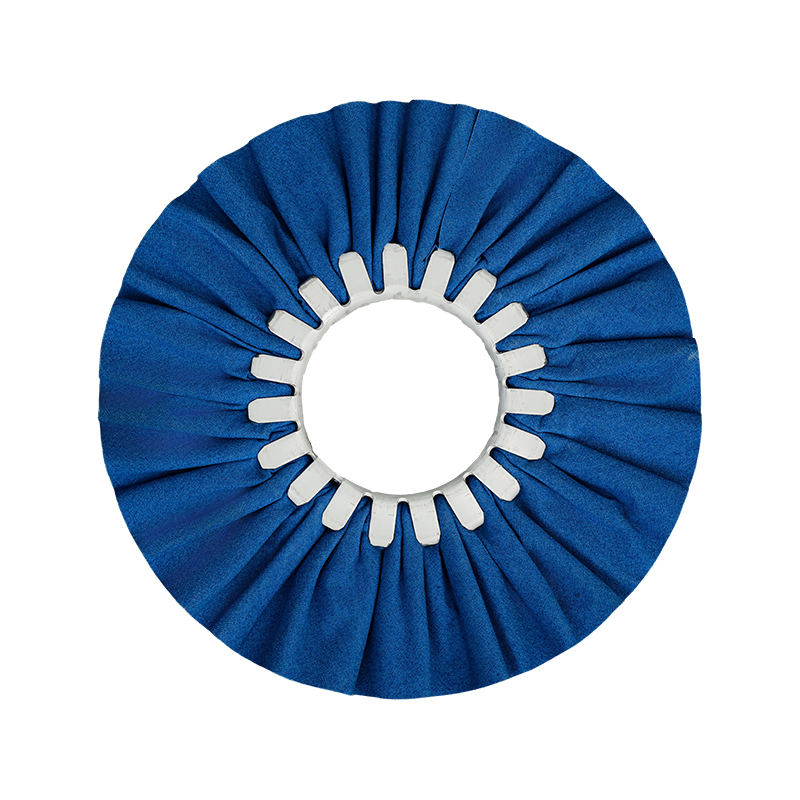 Rueda de viento azul estándar para pulido de aluminio La rueda de viento de plano estándar es una herramienta eficiente ampliamente utilizada para esmerilar y pulir, hecha de tela de alta calidad y especialmente diseñada para esmerilado y acabado... Ver producto →
Color final: neumáticos suaves y ruedas de franela.
La última rueda apenas debería cortarse. Las ruedas neumáticas de tela suave montadas sobre un eje flexible siguen contornos y bordes redondeados; Las ruedas de franela y tela suave blanca son adecuadas para trabajos planos en los que preferirías no pulir a mano después. En este punto, la presión debe ser ligera y la pieza en sí nunca debe calentarse.
Emparejamiento compuesto: cortar primero, luego colorear
Los compuestos para pulir confunden a la gente sobre el aluminio porque el color se recuerda como una marca más que como un escenario. Lo que el color realmente indica es agresión. Los compuestos rojos y marrones muerden; el amarillo se encuentra en el medio; el blanco apenas corta y colorea principalmente la superficie.
Una regla previene la mayoría de los problemas: Una rueda, un compuesto, un material. El compuesto permanece en las fibras de la tela y el residuo marrón mezclado con una rueda de acabado blanco aparece instantáneamente como una mancha gris.
La carga también importa. Uno o dos segundos contra la barra son suficientes. Las ruedas sobrecargadas retienen una película de grasa que atrapa el polvo de aluminio en lugar de dejar que el paño se lo lleve, y la pieza termina con manchas oscuras que parecen marcas de quemaduras pero que se limpian. Si la superficie se siente resbaladiza o aceitosa, estás sobrecargando.
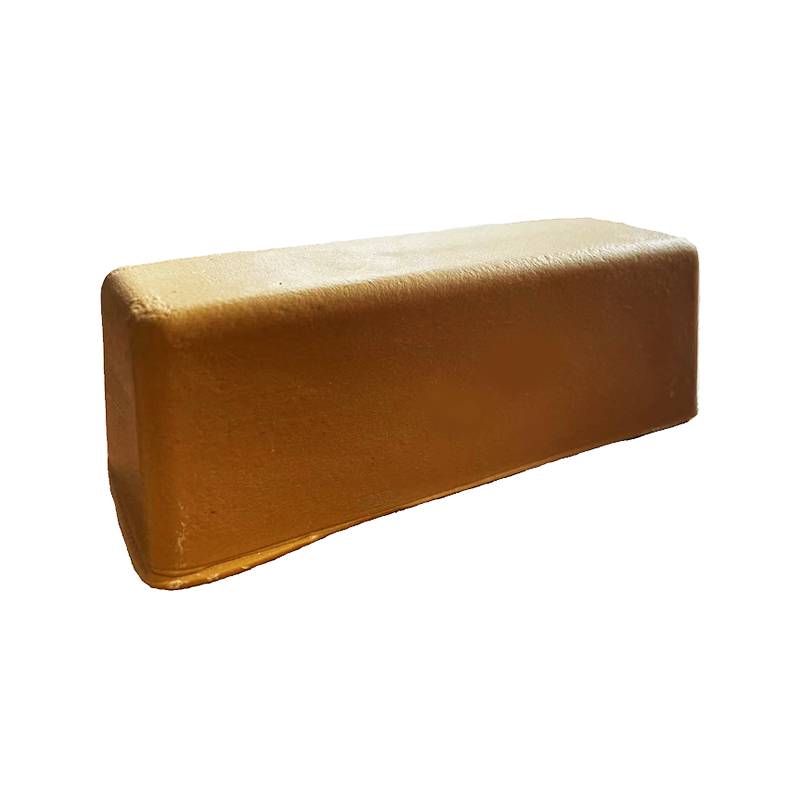
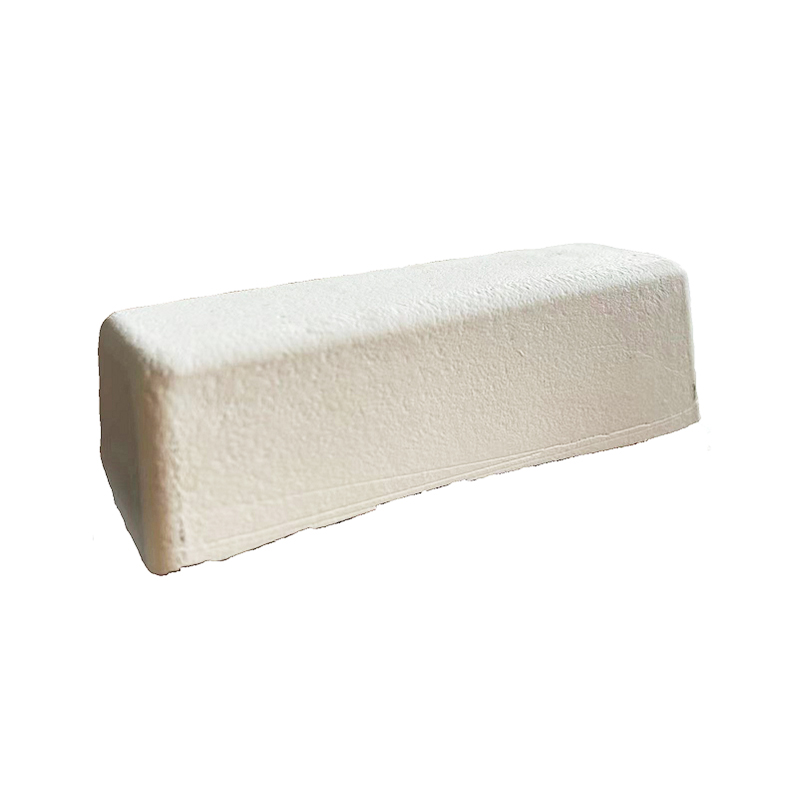
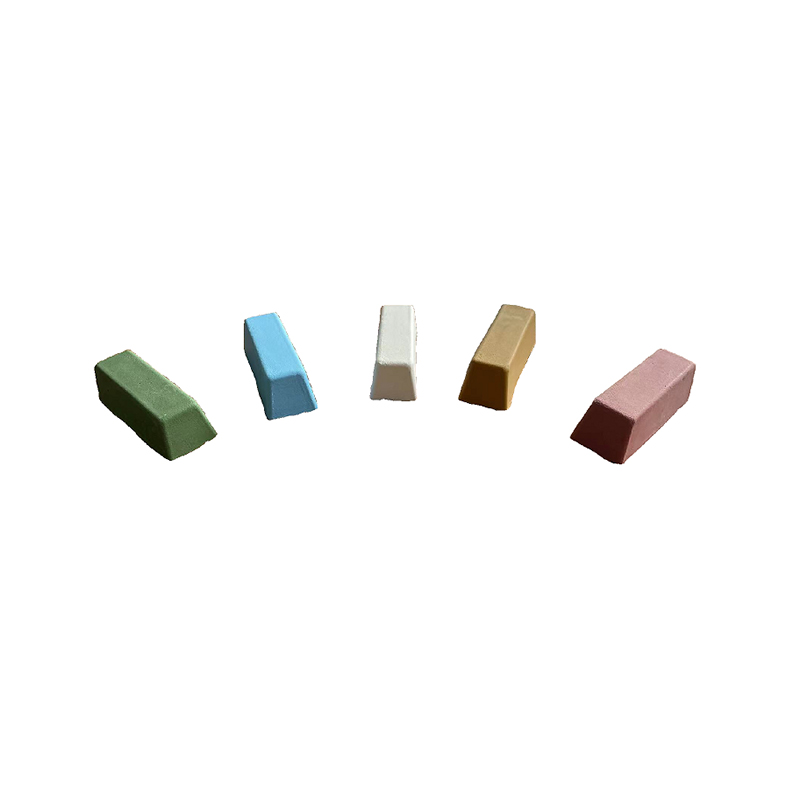 Cera para pulir blancaCera para pulir blanca White Buffing Wax (cera pulidora blanca) es una cera pulidora de alto rendimiento diseñada específicamente para un pulido fino. Cuenta con una alúmina y silicona cuidadosamente seleccionadas... Ver producto →
Diámetro de rueda, RPM y velocidad superficial
La velocidad del borde decide el resultado, no el número en la placa del husillo. A 3000 rpm constantes, una rueda de 4 pulgadas recorre aproximadamente 3100 SFPM en la llanta, mientras que una rueda de 8 pulgadas alcanza aproximadamente 6300 SFPM, el doble del corte. Es por eso que la misma configuración que funciona en una amoladora de banco quema las piezas en un pulidor de pedestal.
| Diámetro de pulido | RPM de corte inicial | RPM de color finales | Velocidad de borde, corte |
|---|---|---|---|
| 4 es | 3.000–3.400 | 2.300–2.500 | ~3100–3600 pies cuadrados por minuto |
| 6 pulgadas | 2000-2300 | 1.500–1.650 | ~3100–3600 pies cuadrados por minuto |
| 8 pulgadas | 1.500–1.700 | 1,150–1,250 | ~3100–3600 pies cuadrados por minuto |
| 10 es | 1200-1400 | 900-1000 | ~3100–3700 pies cuadrados por minuto |
Vale la pena memorizar dos cifras: 3100 a 3600 SFPM para corte y aproximadamente 2400 a 2600 SFPM para color . Trabaje hacia atrás desde el diámetro de la rueda de su máquina y la velocidad del husillo seguirá.
Paso a paso: del grano 320 al espejo
- Lave el aluminio con detergente suave y agua, luego séquelo por completo. El aceite sobrante hace que el papel de lija patine y empuja el abrasivo hacia la superficie.
- Lije en húmedo con grano 320 o 400 con agua o un aceite ligero como lubricante, manteniendo una dirección constante. El objetivo es eliminar el patrón de rayado anterior, sin que nada brille.
- Cambie a grano 800 y gire la dirección de lijado 90 grados. Cambiar de dirección es la única manera confiable de ver si las marcas más gruesas han desaparecido.
- Repita con grano 1500, nuevamente a 90 grados. La superficie ahora debería verse uniformemente opaca en lugar de rayada.
- Coloque una rueda de sisal o tela endurecida con compuesto de corte rojo. Presión media, aproximadamente dos o tres segundos por punto, luego sigue moviéndote. Limpie los residuos negros antes de cambiar de posición.
- Cambie a una rueda de tela suave y limpia con compuesto blanco. La presión debe ser cercana al peso de la herramienta sola, dos o tres pasadas sobre toda la pieza. El calor es el enemigo aquí.
- Limpie los residuos con un paño de microfibra e inspeccione bajo una luz intensa. Una neblina restante generalmente significa una pasada perdida de 800 o 1500, no muy poca cera.
Errores comunes y lo que cuestan
- Saltar del grano 400 directo al volante. Un buff oculto ópticamente los arañazos; no los eliminen.
- Cambio de rueda de 6 pulgadas por rueda de 8 pulgadas sin tocar la velocidad del husillo. Corte dobles y comienzos abrasadores.
- Compartiendo ruedas entre aluminio y acero inoxidable. Las virutas se esconden en la tela y los rayos resultantes reaparecen después de la limpieza.
- Mantener un lugar durante demasiado tiempo. El aluminio se quema en tres o cuatro segundos mientras que el acero tolera mucho más.
- Tratar la neblina de óxido como un rasguño y un corte más profundo. Así es como las piezas salen de tolerancia.
- Comprar ruedas por precio unitario en lugar de por horas. Una rueda blanda que se desvanece en veinte minutos puede hacer que la mitad posterior de un lote tenga que ser reelaborada.
Cuándo incorporar a su proveedor al proceso
Con paciencia, una sola parte se puede pulir a mano hasta convertirla en un espejo. A 200 o 500 partes de la misma superficie, las variables cambian: el desgaste de las ruedas, el consumo de compuesto y la variación entre operadores se vuelven visibles. Lo que decida entonces el resultado es la consistencia del abrasivo, el peso de la tela y si el proveedor los mantiene estables lote a lote.
El trabajo en automoción es el ejemplo más claro. Pulido de aluminio en la fabricación de automóviles. a menudo hay que cortar y colorear en una línea, y la rueda necesita volver a la misma condición después de seis a ocho ciclos en lugar de ablandarse pasada por pasada. Las primeras cincuenta piezas pueden ser impecables; la marca de seis horas es lo que decide si la orden genera dinero.
Si desea comprender adecuadamente una familia de ruedas (cómo la construcción plegada logra cortar sin quemar el aluminio y aún así llegar a un espejo) esta guía para pulir ruedas y terminar espejos entra en detalle en la estructura.
Si el pulido de aluminio en su línea sigue desviándose (vuelven marcas negras, vida útil de la rueda demasiado corta, lotes que no coinciden), envíe su secuencia de grano actual, diámetro de la rueda y velocidad del husillo a un proveedor y pídale que dimensione la rueda y el compuesto según su proceso. Suele ser más barato que otro mes de prueba y error en la cancha.