English
 Deutsch
 عربى
Contenido
- 1 Lo que realmente te dicen los números de determinación
- 2 Haga coincidir el valor con el metal en el banco
- 3 Tipos de abrasivos que resisten el metal
- 4 La progresión de determinación que evita el retrabajo
- 5 Dónde termina el lijado y comienza el pulido
- 6 Tres errores que arruinan un acabado de metal
- 7 La escalera de determinación en resumen
Óxido profundo en un soporte de acero, cascarilla de laminación en una lámina de acero inoxidable, marcas de remolino en una carcasa de aluminio: cada superficie necesita un punto de partida diferente, y elegir el grano de lija incorrecto es la razón más común por la que un trabajo de acabado lleva el doble de tiempo de lo que debería. La respuesta corta: la mayoría de los trabajos en metal utilizan una escalera de arena de 40 a 400 . Comience con un grano de 40 a 80 para quitar óxido, pintura o cordones de soldadura, pase a 120 a 180 para borrar esos rayones, refine a 240 a 320 y termine a 400 o más fino antes de pulir. Fabricamos ruedas pulidoras y compuestos de pulido para ferretería, utensilios de cocina, joyería y plantas automotrices, y la selección del grano es la primera pregunta que hacen los clientes antes de que cualquier rueda toque la pieza. Aquí se explica cómo elegir correctamente.
Lo que realmente te dicen los números de determinación
El número impreso en el reverso de una hoja describe el tamaño de las partículas abrasivas. En la escala CAMI común en América del Norte, refleja cuántos granos caben a través de una pulgada cuadrada de pantalla de clasificación: números más bajos significan granos más grandes y agresivos; números más altos significan partículas más finas y rayones menos profundos . El lijado es en realidad un rayado controlado: el acabado que se ve es simplemente el patrón que dejan esos rayones. Es por eso que los profesionales planifican una secuencia de ejercicios en lugar de buscar un número mágico.
Granos gruesos (40-80): trabajos de eliminación
Utilice esta gama para pelar material, no para embellecer: incrustaciones de óxido, pintura vieja, picaduras profundas y cordones de soldadura. En una estructura de acero corroído, el grano 40 o 60 es la ruta más rápida para limpiar el metal. El papel grueso deja rayones profundos que cada paso posterior debe eliminar, por lo que nunca comience con un papel más grueso de lo que requiere el daño.
Granos medios (100-150): alisado y reparación
Esta es la gama de caballos de batalla para lijar y refinar superficies rugosas en general. Si la pieza está limpia pero desigual (marcas de amoladora, escamas ligeras, rayones de una reparación anterior), comenzar aquí ahorra tiempo y metal.
Granos finos (180-320): refinado previo al acabado
Los papeles finos borran el patrón de rayado que dejan los granos medianos y preparan la superficie para el acabado. Para la mayoría de las piezas de acero e inoxidable que van a una rueda pulidora, 320 es el punto de parada práctico.
Granos ultrafinos (400 ): pasadas finales
Estos grados eliminan muy poco material. Son para el mezclado final, el corte de oxidación ligera en metales blandos y el lijado húmedo justo antes de una pasada de pulido tipo espejo.
| Rango de grano | clase | Mejor para | Superficie que deja |
|---|---|---|---|
| 40-60 | grueso | Óxido, pintura, incrustaciones pesadas, cordones de soldadura. | Arañazos visibles profundos |
| 80-120 | grueso to medium | Mezclar rayones gruesos, trabajo de bordes | Patrón de rayado uniforme |
| 150-240 | Medio a fino | Alisado general, modelado y preacabado. | Rayones finos, aspecto satinado. |
| 320-400 | Bien | Última pasada antes de pulir las ruedas | Mate suave, casi sin rayones |
| 600 | Ultrafino | Lijado húmedo y prepulido espejo | Semibrillante, listo para compuesto |
Haga coincidir el valor con el metal en el banco
El mismo grano se comporta de manera muy diferente sobre el aluminio que sobre el acero endurecido. Los metales blandos cortan rápidamente y obstruyen el papel; Los metales duros resisten el corte y recompensan los granos afilados y duraderos. Selecciones rápidas por metal:
- Aluminio y latón: no comience con menos de 120 a menos que el daño sea profundo; El carburo de silicio corta metales blandos limpiamente y sin rayar.
- Acero al carbono: El óxido de aluminio maneja el óxido, las incrustaciones y la mezcla de soldadura al menor costo por pasada.
- Acero inoxidable: suba por escalones uniformes y termine en 320-400; Los pasos omitidos reaparecen como rayas bajo un acabado de espejo.
- Cobre: extremadamente suave: el grano 220 suele ser lo suficientemente grueso incluso para daños visibles.
Estas reglas van desde una reparación única hasta lotes de producción de soportes, sujetadores y accesorios. La misma lógica guía nuestra Trabajos de pulido con fabricantes de herramientas de ferretería. , donde los consumibles de acabado se adaptan a cada material incluso antes de que comience una línea.
Tipos de abrasivos que resisten el metal
El tamaño del grano decide qué tan profundo es cada rasguño; El tipo de abrasivo decide cuánto tiempo el papel sigue cortando. Tres granos cubren casi todos los trabajos en metal.
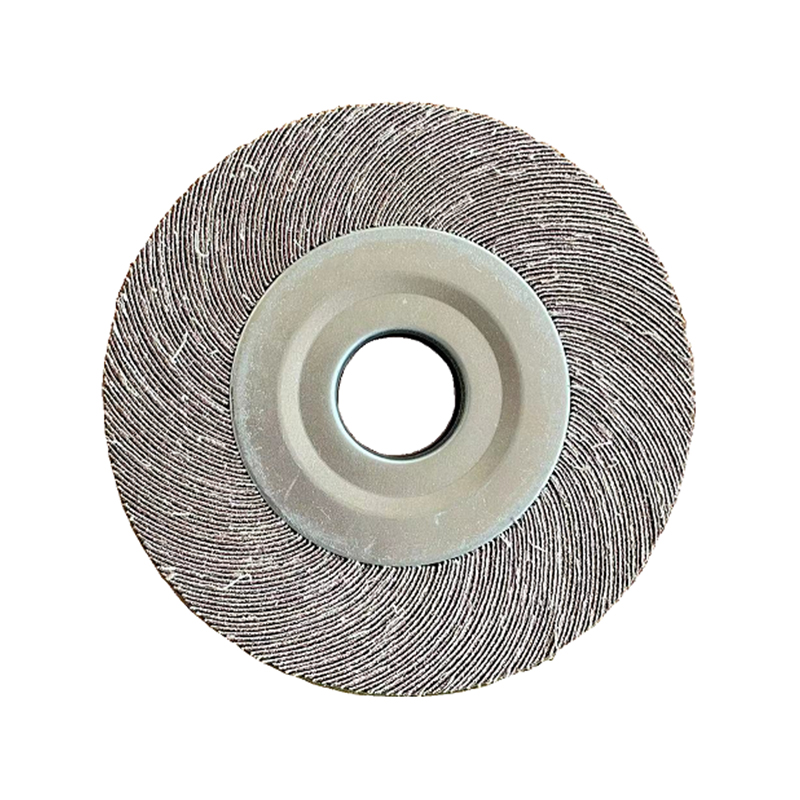
Óxido de aluminio es el valor predeterminado para acero y hierro. Su veta es dura y en bloques, y se fractura en nuevos bordes cortantes a medida que se desgasta, por lo que la hoja permanece afilada mucho después de que el papel más barato se vuelve brillante. Adherido a una tela flexible en lugar de a un soporte de papel, el mismo abrasivo se convierte en una rueda de láminas que sigue curvas que una hoja rígida no puede alcanzar:
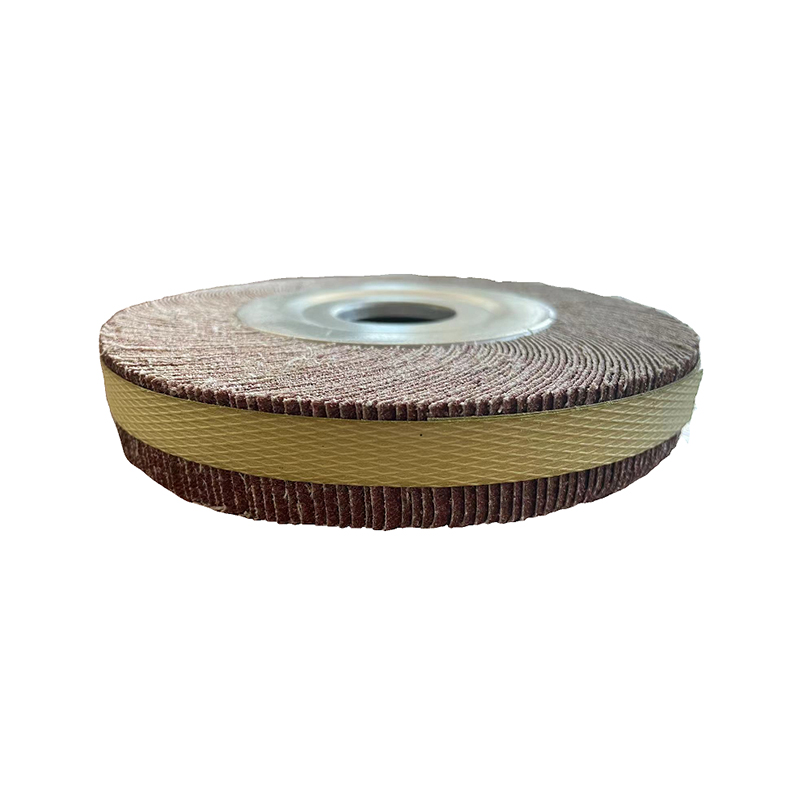 Rueda de láminas de óxido de aluminio para rectificado de acero Óxido de aluminio grain fractures into fresh cutting edges as it wears, and a flexible cloth backing lets this flap wheel follow curves a rigid sanding sheet cannot reach on steel work. Ver producto →
Carburo de silicio es más afilado, más duro y más quebradizo: la mejor opción para aluminio, cobre y latón, y para lijado en húmedo. Los grados calcinados mantienen su filo al calor y dejan un patrón de rayado más fino y controlado en metales blandos:
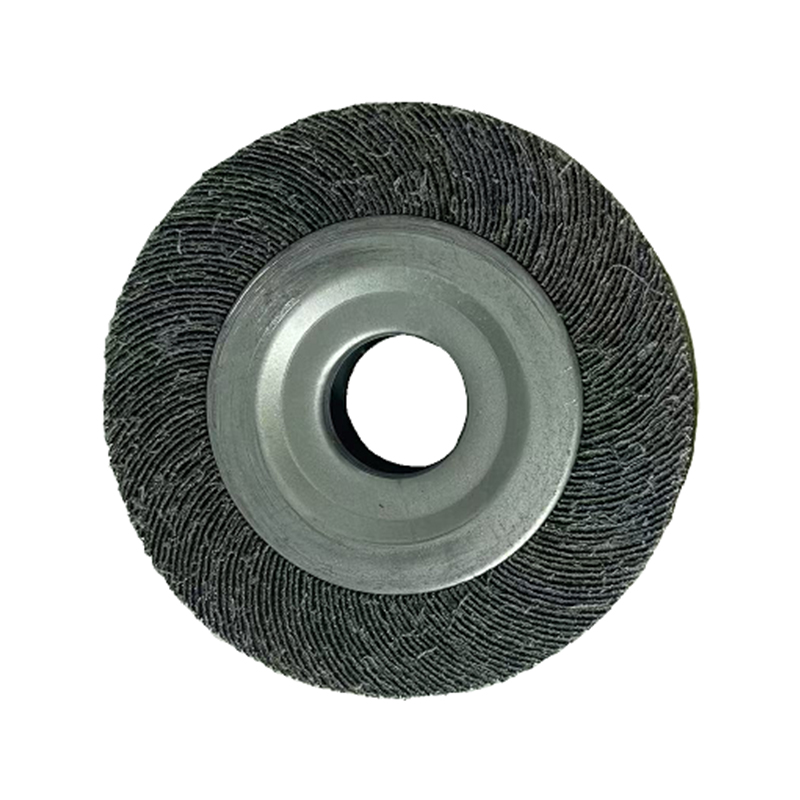
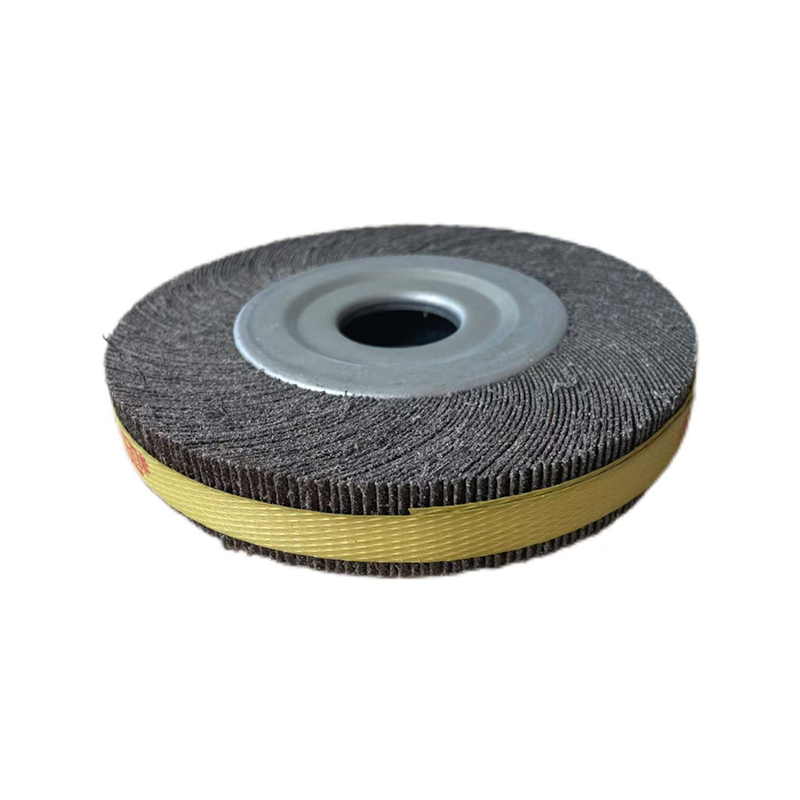 Rueda de láminas de carburo de silicio calcinado para metales blandos El carburo de silicio calcinado se mantiene afilado con el calor y corta con una quemadura mínima, lo que hace que esta rueda sea ideal para acabados más finos y controlados en aluminio, cobre, latón y acero inoxidable. Ver producto →
Granos de circonio y cerámica. pertenecen al pulido eléctrico de alta presión en lugar del lijado manual. Utilícelos durante la eliminación de material pesado y luego cambie a óxido de aluminio o carburo de silicio para cada paso más fino.
La progresión de determinación que evita el retrabajo
Aquí está la regla que separa un acabado limpio de una tarde perdida: avance un paso de grano a la vez y nunca salte más de un grado . El papel más fino no puede eliminar los rayones más profundos que su propia veta; solo pule la superficie que los rodea y los rayones ocultos reaparecen en el momento en que se aplica el compuesto de pulido.
- Comience con el grano más grueso que el daño realmente requiera, y no más grueso.
- Lije en una dirección constante con una presión ligera y uniforme hasta que toda la superficie muestre un patrón de rayado uniforme.
- Limpie todo el polvo y luego suba exactamente un grano: 80 a 120, luego 180 y luego 240.
- Gire la dirección de lijado 90 grados en cada paso; Cuando los viejos rayones desaparecen, esa arena se acaba.
- Deténgase en 320-400 para obtener un acabado satinado, o continúe hasta 600 y más fino si la pieza va a ser pulida como espejo.
Dónde termina el lijado y comienza el pulido
Incluso el papel de grano 1000 todavía se raya, muy finamente. Un verdadero espejo no se consigue en absoluto con papel de lija; Proviene de muelas y compuestos pulidores, que cortan y alisan a nivel microscópico. Para la mayoría de las piezas metálicas, el punto de transferencia es un Superficie de grano 320-400 : uniforme, limpio y libre de rayones lo suficientemente profundos como para sobrevivir al pulido.
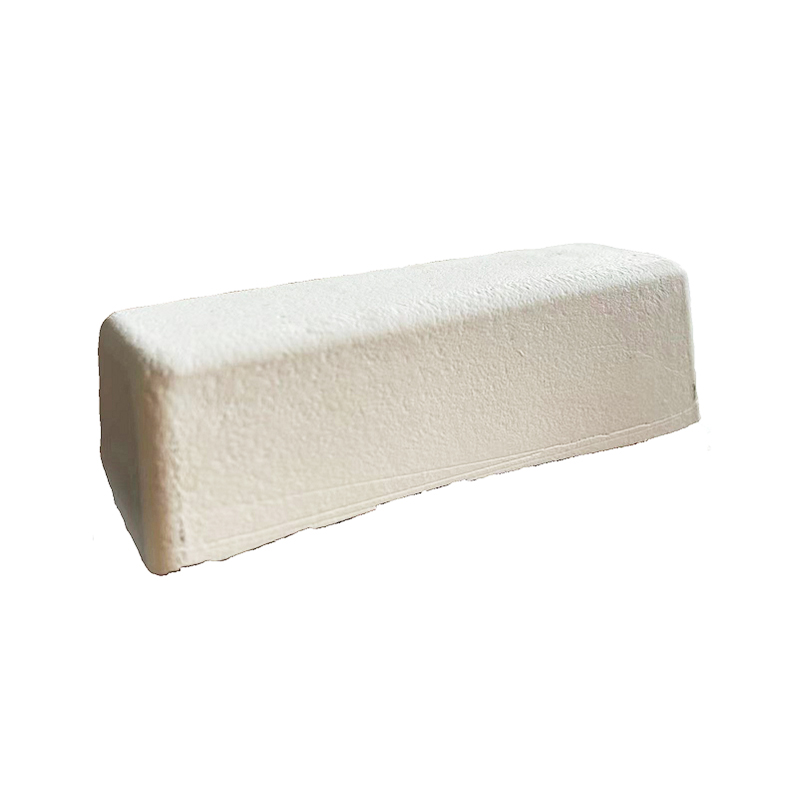
Los compuestos siguen la misma lógica que la sémola y están codificados por colores según el poder de corte. Las calidades amarillas y marrones se cortan y alisan inmediatamente después del lijado; las calidades blancas aportan al acero un acabado brillante; y El compuesto verde es el estándar de la industria para un acabado de espejo en acero inoxidable. y piezas cromadas.
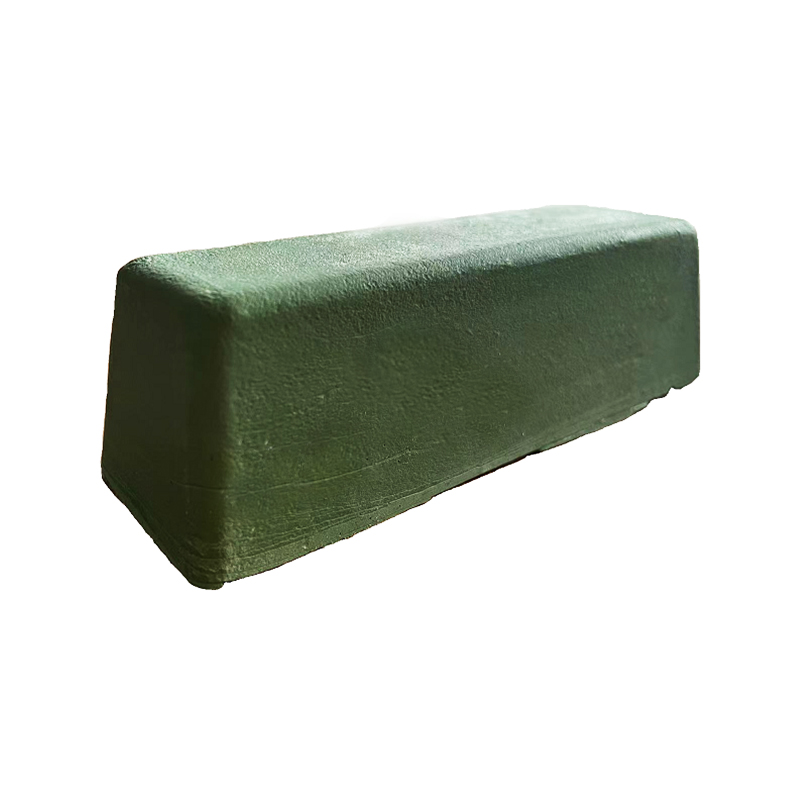 Compuesto pulidor verde de óxido de cromo El compuesto verde con óxido de cromo es el estándar de la industria para el acabado de espejo de acero inoxidable y piezas cromadas, completando la escalera de arena como paso final de coloración. Ver producto →
Combine cada compuesto con la rueda adecuada (sisal para cortar, tela cosida para alisar, algodón suave para el color final) y la escalera de arena se convierte en un sistema de acabado completo. Para la secuencia completa de rueda y compuesto, metal por metal, nuestro guía de pulido de rueda de viento para acabado de espejo lo recorre paso a paso.
Tres errores que arruinan un acabado de metal
- Saltarse pasos de arena. Los rasguños profundos que oculta hoy resurgen la primera vez que el compuesto toca la pieza.
- Presionando demasiado fuerte. Una fuerte presión vidria el papel, calienta el metal fino y corta los metales blandos. Deje que el grano haga el corte.
- Lijado sobre polvo. Los granos gastados y las partículas de metal atrapadas debajo de la lámina arrastran nuevos rayones en las áreas terminadas. Limpie entre cada cambio de arena.
No cuesta nada evitar ninguno de estos de antemano: cuesta volver a trabajar después.
La escalera de determinación en resumen
Elija el grano inicial según el daño que tiene delante, no por costumbre: 40-80 para pelar, 120-180 para alisar, 240-320 para refinar, 400 y más fino para prepulir. Haga coincidir el abrasivo con el metal (óxido de aluminio para acero, carburo de silicio para metales blandos) y suba un paso a la vez hasta 320 o 400 antes de pulir. Esa secuencia cubre todo, desde herrajes oxidados hasta utensilios de cocina pulidos.
Una vez que una pieza sale de la etapa de papel de lija, la calidad del espejo depende de las ruedas y los compuestos que le siguen. Esos consumibles son los que nuestra planta en Ningbo produce a escala: ruedas de sisal, ruedas de tela para pulir, ruedas de láminas y compuestos codificados por colores, en tamaños personalizados para líneas de producción en todo el mundo.